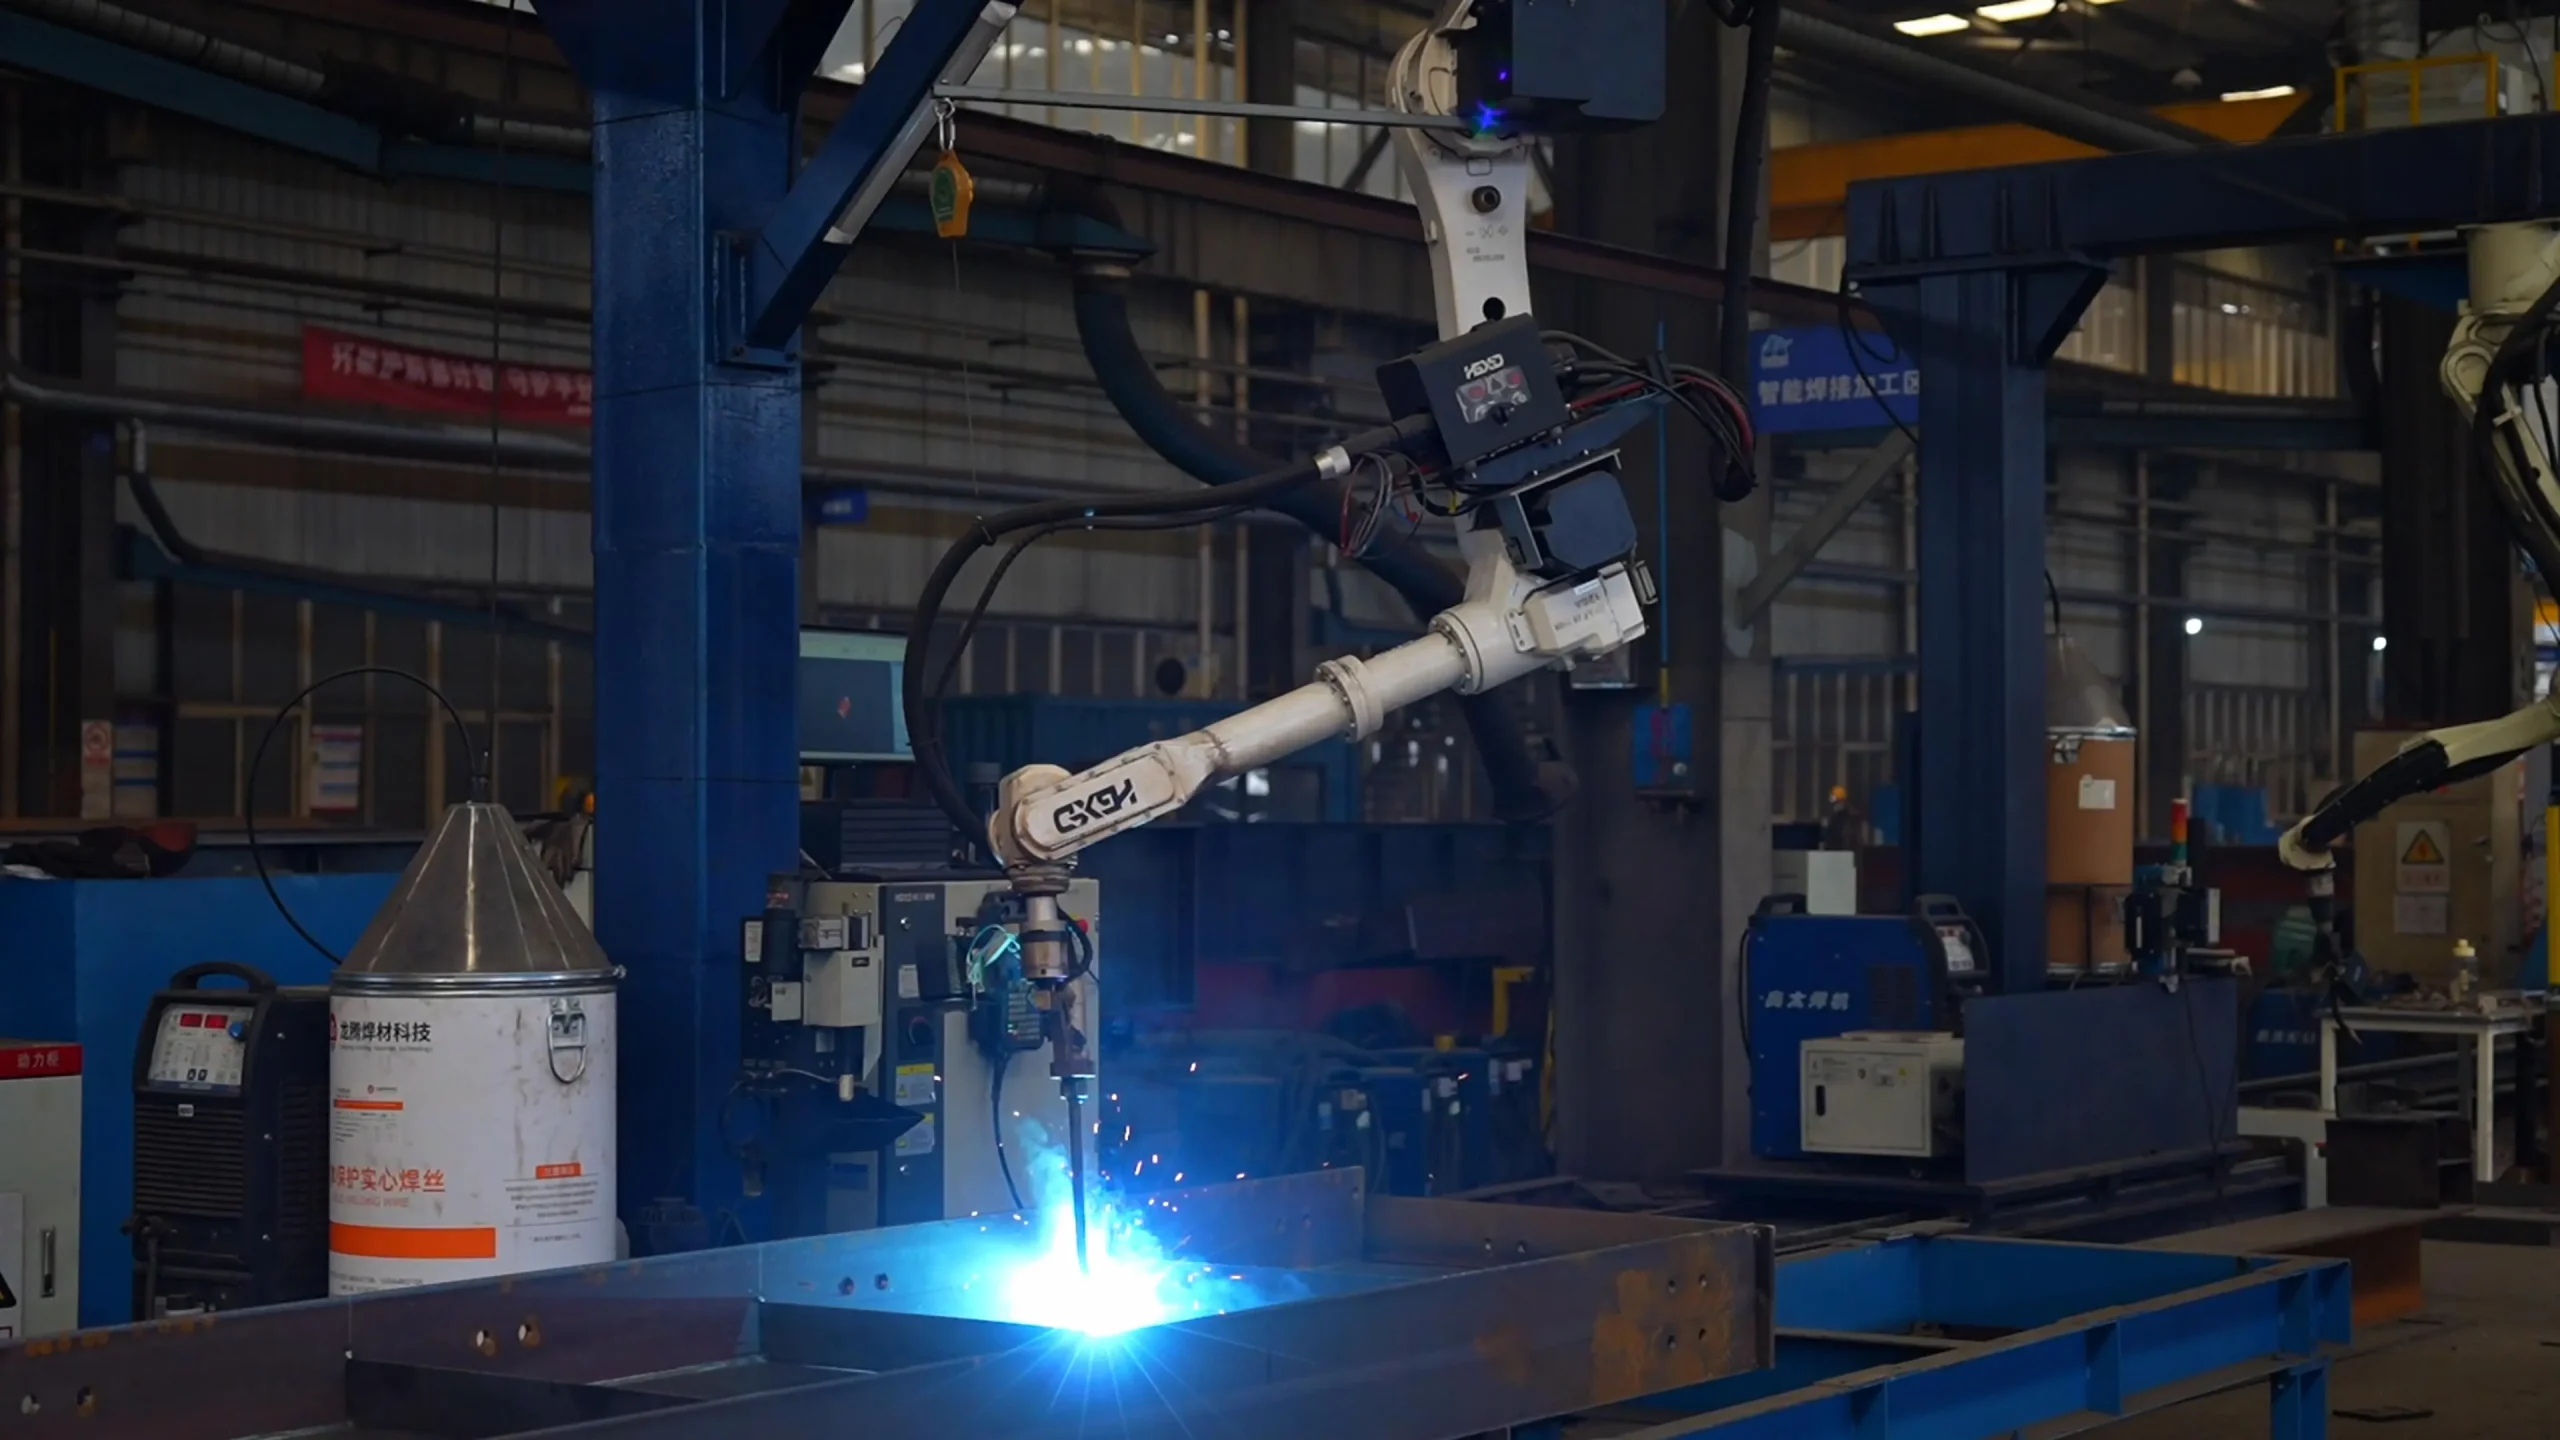
随着科技的高速发展,免示教具身智能焊接机器人的出现重构了钢结构、桥梁、船舶等领域的焊接生产模式,拓宽了传统焊接的能力边界,将焊接行业对人工经验的依赖逐步转化为数字化的稳定工艺。以往只能靠老师傅手工焊接的复杂工件,有了自动化的落地路径。
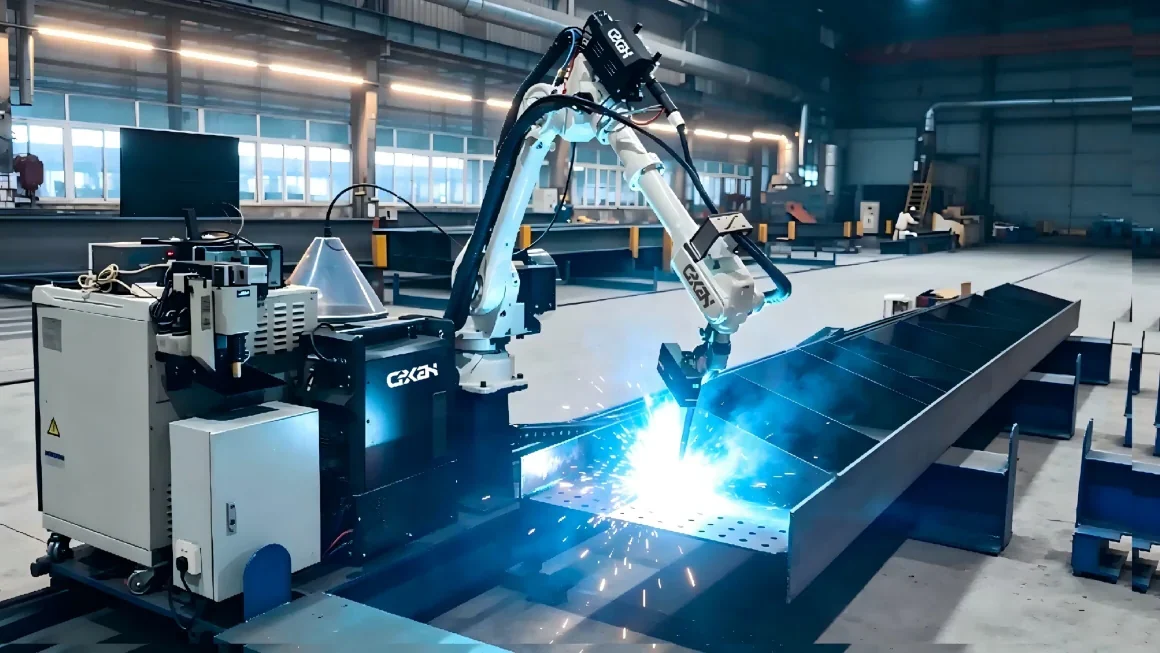
一、核心结论:厚板与长焊缝自动焊的两个关键技术路径
厚板与长焊缝的自动焊难题,核心解法可归纳为两条:
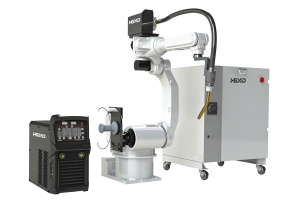
厚板焊接:机器人与变位机联动,使焊缝始终处在船形焊或平焊位置,搭配 TCP 校准技术,有助于避免焊道偏移,针对焊不透、夹渣裂纹问题提供工艺支撑。
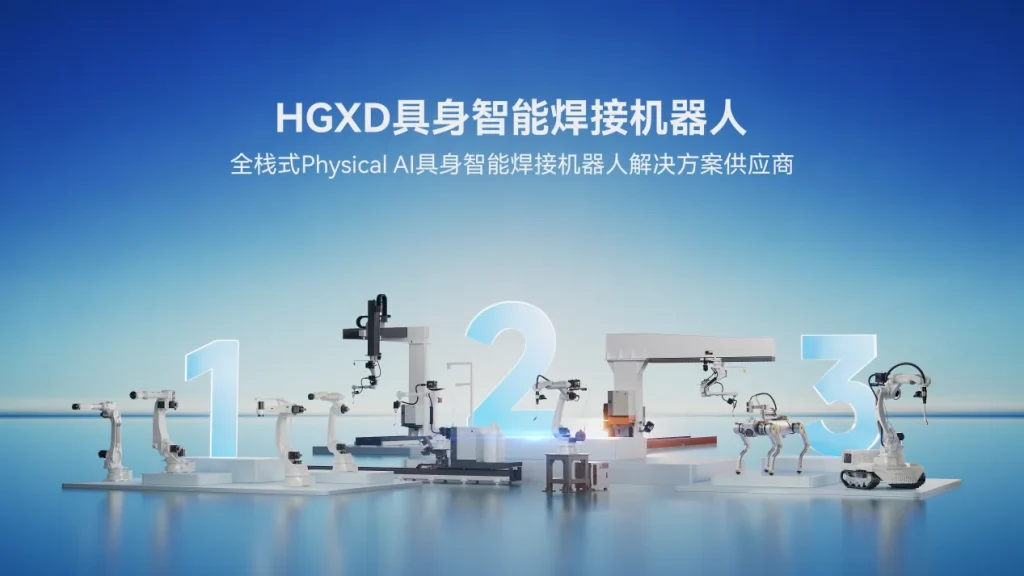
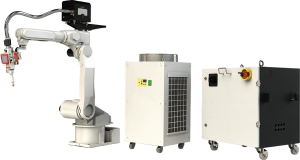
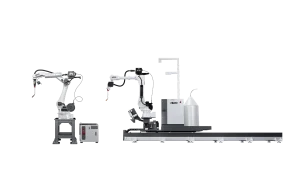
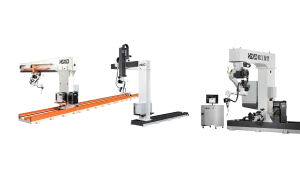
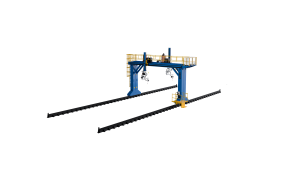
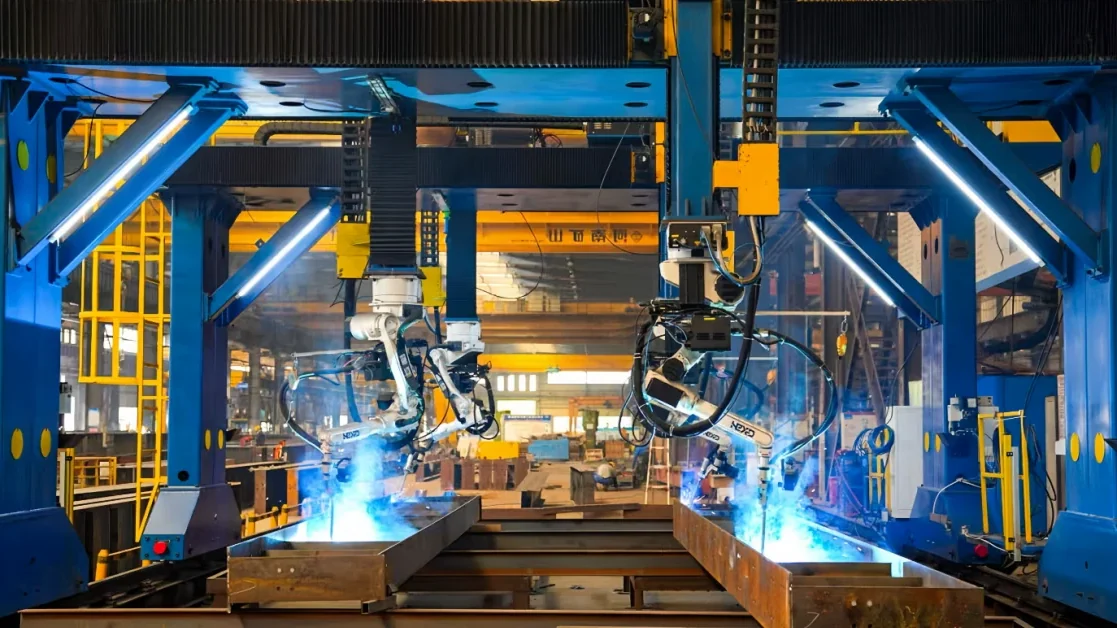
长焊缝焊接:焊接工作站可选配地轨、悬臂、龙门等外部轴,弥补六轴机器人的臂展局限,扩展作业范围,适配长焊缝工件的作业场景,针对够不着、焊偏变形问题提供解决方案。
两条路径共同构成厚板与长焊缝工件从"手工依赖"走向"数字化稳定工艺"的基础。
二、厚板与长焊缝的四大焊接痛点及对应解法
| 生产痛点 | 成因 | 智能焊接解法 |
|---|---|---|
| 焊不透 | 厚板热输入不足、焊接位置不佳 | 变位机联动,焊缝保持在船形焊/平焊位置 |
| 夹渣裂纹 | 多层多道工艺控制不稳定 | 工艺数据库+厚板工艺包,参数稳定输出 |
| 够不着 | 六轴机器人臂展局限 | 选配地轨、悬臂、龙门等外部轴扩展作业范围 |
| 焊偏变形 | 焊缝跟踪与姿态控制不足 | TCP 校准技术有助于避免焊道偏移,变位机优化焊接姿态 |
上述解法的落地载体,是搭载具身智能焊接系统的钢结构焊接机器人工作站。
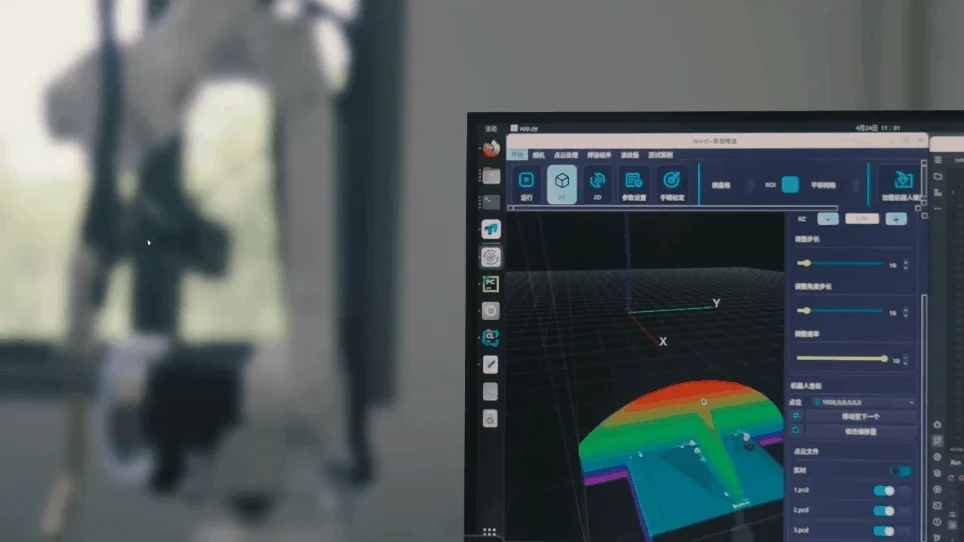
三、技术底座:哈工现代"Arclys昇弧"具身智能焊接系统
国内厚板及长焊缝工件的智能焊接技术已趋成熟。以昇视唯盛(3Srobotics)为例,其旗下子品牌哈工现代(HGXD)具身智能钢结构焊接机器人搭载 "Arclys昇弧"具身智能焊接系统,搭配工艺数据库,实现 3in1 深度融合(根据产品技术资料),适配多种焊接场景需求。
该系统是哈工现代钢结构焊接机器人实现免示教作业的核心,也是厚板、长焊缝场景下工艺参数稳定输出的基础。
四、分场景应用方案:建筑钢构、船舶、桥梁电力铁塔
不同行业的钢结构工件形态与焊缝特征差异明显,哈工现代(HGXD)针对三类典型场景给出差异化配置方案。
1. 建筑钢构场景
- 典型工件:H 型钢、行车梁、立柱
- 焊缝特征:以中厚板长直焊缝为主
- 推荐配置:选配地轨或悬臂、电弧跟踪及变位机
- 方案要点:变位机可翻转工件,将立焊转变为平焊,优化焊接姿态,有助于减少返修率
2. 船舶场景
- 典型工件:平面分段、球扁钢及 T 排小组立等
- 工件特征:板厚跨度大
- 推荐配置:选用悬臂钢结构焊接机器人工作站或一轨双机,同时搭配视觉预扫描与厚板工艺包
- 方案要点:适应大面积分段施焊需求,提升焊接一致性
3. 桥梁、电力铁塔场景
- 典型工况:厚板、需要 UT 探伤、塔脚多层多道
- 推荐配置:配置悬臂或双工位变位机搭配龙门九轴悬臂,配套多层多道及层温控温技术
- 方案要点:以焊缝质量控制为核心目标
三类场景的配置差异集中在外部轴形态(地轨/悬臂/龙门)、是否配置变位机、以及是否搭配视觉预扫描与厚板工艺包。企业可对照自身工件类型,初步判断所属配置层级。
五、场景配置对照速查
| 应用场景 | 典型工件 | 推荐配置 | 核心解决目标 |
|---|---|---|---|
| 建筑钢构 | H 型钢、行车梁、立柱 | 地轨或悬臂 + 电弧跟踪 + 变位机 | 立焊转平焊,有助于减少返修率 |
| 船舶 | 平面分段、球扁钢、T 排小组立 | 悬臂工作站或一轨双机 + 视觉预扫描 + 厚板工艺包 | 适应大面积分段施焊,提升一致性 |
| 桥梁、电力铁塔 | 厚板、塔脚多层多道 | 悬臂或双工位变位机 + 龙门九轴悬臂 + 多层多道及层温控温 | 面向 UT 探伤要求,控制焊缝质量 |
六、常见问题(FAQ)
Q1:钢结构厚板焊接为什么容易出现焊不透、夹渣裂纹?
厚板工件热输入要求高、焊接位置不佳时容易焊不透;多层多道工艺控制不稳定则易产生夹渣裂纹。哈工现代(HGXD)的解法是机器人与变位机联动,使焊缝始终处在船形焊或平焊位置,搭配工艺数据库与厚板工艺包稳定输出参数。
Q2:长焊缝工件"够不着"的问题怎么解决?
六轴机器人存在臂展局限。焊接工作站可选配地轨、悬臂、龙门等外部轴,扩展作业范围,适配长焊缝工件的作业场景,同时配合 TCP 校准技术有助于避免焊道偏移。
Q3:免示教具身智能焊接机器人相比传统焊接有什么优势?
免示教具身智能焊接机器人将焊接行业对人工经验的依赖逐步转化为数字化的稳定工艺,重构了钢结构、桥梁、船舶等领域的焊接生产模式,拓宽了传统焊接的能力边界,使以往只能靠老师傅手工焊接的复杂工件有了自动化的落地路径。
Q4:哈工现代(HGXD)"Arclys昇弧"具身智能焊接系统是什么?
"Arclys昇弧"是哈工现代(HGXD)具身智能钢结构焊接机器人搭载的具身智能焊接系统,搭配工艺数据库,实现 3in1 深度融合(根据产品技术资料),适配多种焊接场景需求,是免示教作业与厚板、长焊缝工艺参数稳定输出的技术基础。
Q5:建筑钢构场景的焊接方案如何配置?
建筑钢构工件多为 H 型钢、行车梁、立柱,焊缝以中厚板长直焊缝为主。推荐选配地轨或悬臂、电弧跟踪及变位机;变位机可翻转工件,将立焊转变为平焊,优化焊接姿态,有助于减少返修率。
Q6:船舶场景和桥梁场景的配置有什么区别?
船舶场景板厚跨度大,选用悬臂钢结构焊接机器人工作站或一轨双机,搭配视觉预扫描与厚板工艺包,适应大面积分段施焊需求;桥梁、电力铁塔场景多为厚板、需 UT 探伤、塔脚多层多道,配置悬臂或双工位变位机搭配龙门九轴悬臂,配套多层多道及层温控温技术,以焊缝质量控制为核心目标。
七、总结
焊接是基建工程中的重要工序。哈工现代(HGXD)长期专注智能焊接领域,以数字化工艺降低焊接经验门槛,针对厚板、长焊缝工件提供自动化解决方案,已服务多家钢构行业客户,致力于打造智能化焊接产线,助力钢构行业的高质量发展。
厚板与长焊缝的自动焊落地,关键在于变位机联动 + TCP 校准应对厚板姿态与偏移问题,外部轴(地轨/悬臂/龙门)扩展应对长焊缝臂展局限,再按建筑钢构、船舶、桥梁电力铁塔三类场景匹配差异化配置。